A evolução do corte de chapas metálicas: dos métodos tradicionais ao laser de fibra
O corte de chapas metálicas é uma das primeiras etapas da fabricação metalmecânica e influencia diretamente todas as operações que vêm depois. Dimensões, geometrias, qualidade das bordas, posição de furos e recortes, produtividade e necessidade de acabamentos dependem, em grande parte, da tecnologia utilizada para separar o material.
Ao longo da história da indústria, diferentes processos foram desenvolvidos para atender às necessidades de fabricação. Ferramentas manuais deram lugar a equipamentos mecânicos; processos térmicos ampliaram as possibilidades de corte; o controle numérico computadorizado transformou a programação das máquinas; e tecnologias como o laser CO₂ e o laser de fibra elevaram os níveis de precisão, eficiência e automação. Essa evolução, entretanto, não representa a substituição completa de uma tecnologia por outra.
Guilhotina, serra, oxicorte, plasma, jato d’água e laser continuam presentes na indústria porque cada aplicação exige uma combinação específica de material, espessura, geometria, tolerância e produtividade. Neste artigo, vamos conhecer a evolução dos processos de corte industrial, entender como cada tecnologia funciona e descobrir como essas transformações mudaram não apenas a maneira de cortar metais, mas toda a lógica da fabricação industrial.
1. Quais são os principais processos de corte de chapas metálicas?
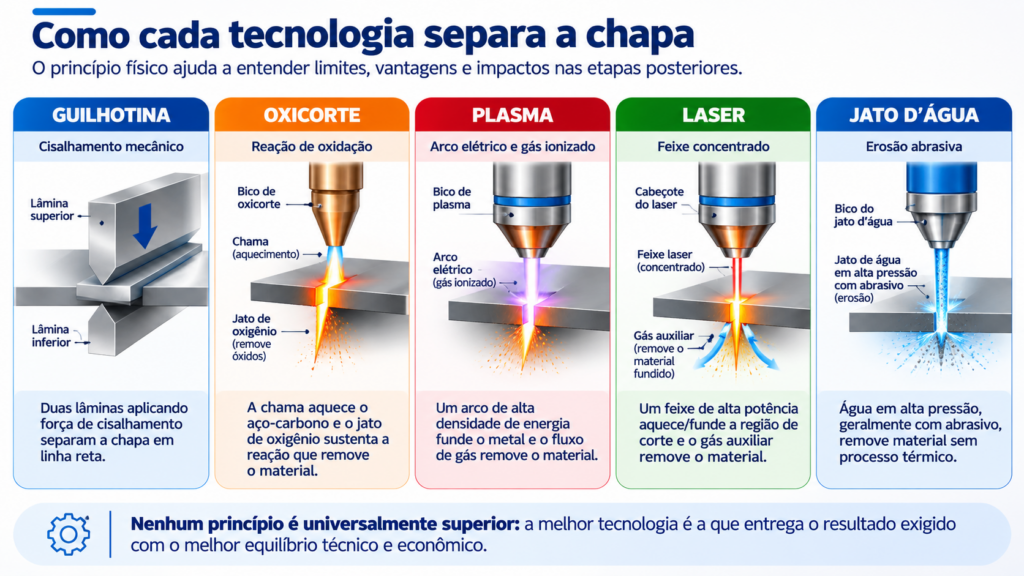
Antes de conhecer sua evolução histórica, é importante entender que os processos de corte podem ser agrupados conforme o princípio físico utilizado para separar o material. De maneira geral, existem três grandes classificações: mecânicos, térmicos e erosivos.
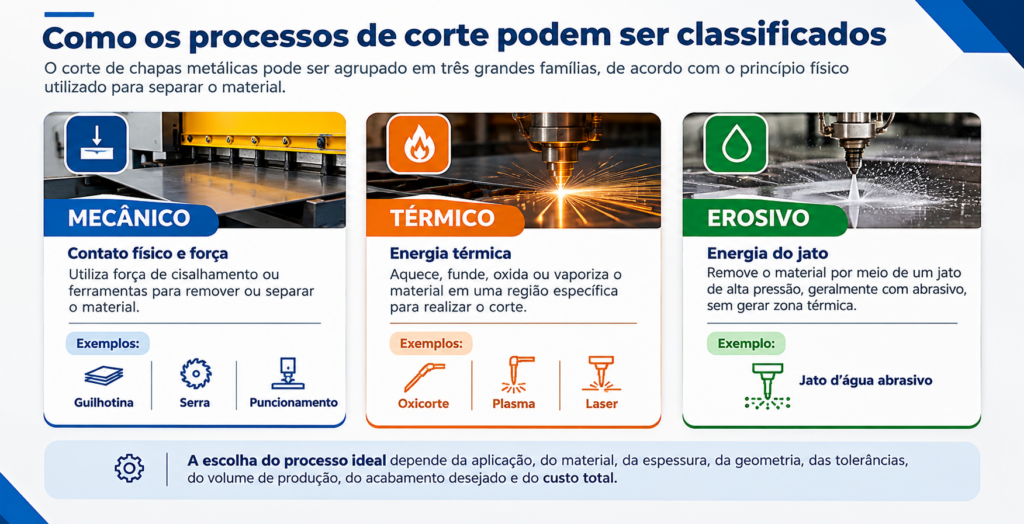
Os processos mecânicos utilizam força física, cisalhamento ou ferramentas para remover ou separar o material. Entre os exemplos estão guilhotina, serra e puncionamento.
Os processos térmicos utilizam energia térmica para aquecer, fundir, oxidar ou vaporizar o material em uma região específica. Entre os exemplos estão oxicorte, plasma e corte a laser.
Os processos erosivos utilizam a ação de um jato de alta pressão, frequentemente combinado com partículas abrasivas, para remover material progressivamente. O corte por jato d’água é um exemplo. Essa classificação ajuda a compreender por que cada tecnologia apresenta características, vantagens e limitações próprias. A escolha do processo depende das exigências técnicas e econômicas de cada projeto.
Esses são alguns dos principais processos de corte de chapas metálicas utilizados na indústria, cada um com características específicas de aplicação.
2. Corte mecânico: os primeiros processos de corte industrial
Antes da disseminação das tecnologias térmicas e dos sistemas automatizados, grande parte da separação de metais dependia de ferramentas manuais e processos mecânicos.
Serras, tesouras, talhadeiras e outros instrumentos eram utilizados para cortar e dimensionar os materiais. Com a industrialização, esses métodos evoluíram para equipamentos capazes de executar operações com maior força, estabilidade e repetibilidade.
Corte por guilhotina
Utiliza duas lâminas, uma fixa e outra móvel, que aplicam força de cisalhamento para separar a chapa metálica. É especialmente eficiente para cortes retos e sequenciais.
Entretanto, apresenta limitações para produzir contornos internos, curvas complexas e geometrias variadas sem operações adicionais.
Corte por serra
Utiliza uma lâmina dentada que remove material progressivamente. É aplicado principalmente no corte de barras, tubos, perfis e outros componentes metálicos.
Puncionamento
Utiliza um conjunto de punção e matriz para perfurar ou separar partes da chapa por cisalhamento. É indicado para operações repetitivas, furos e geometrias padronizadas.
Esses processos continuam relevantes na indústria. Sua robustez e eficiência podem representar vantagens importantes quando a geometria e o volume de produção são compatíveis com suas características.
Entretanto, à medida que os projetos passaram a exigir contornos mais complexos, maior flexibilidade e redução de operações secundárias, surgiu a necessidade de desenvolver novas tecnologias.
3. Corte oxicombustível: como funciona o oxicorte?
Consolidado industrialmente no início do século XX, o corte oxicombustível, também conhecido como oxicorte, representou um avanço importante no processamento de chapas e componentes de aço-carbono.
Diferentemente dos processos mecânicos, que utilizam força física para separar o material, o oxicorte utiliza uma reação química entre o oxigênio e o metal aquecido.
Como funciona o oxicorte?
O processo utiliza uma chama produzida pela mistura de oxigênio com um gás combustível, como acetileno ou propano, para aquecer o aço até sua temperatura de ignição. Quando o material atinge essa condição, um jato de oxigênio puro é direcionado à região aquecida.
Ocorre uma reação de oxidação do ferro, que libera calor e forma óxidos. O próprio fluxo de oxigênio remove esses produtos da região de corte, permitindo a continuidade da separação.
Principais características
- Indicado principalmente para aços-carbono e aços de baixa liga.
- Permite trabalhar com grandes espessuras.
- Pode ser realizado manualmente ou por equipamentos mecanizados.
- Possui equipamentos relativamente simples e versáteis.
- Produz uma zona termicamente afetada, que deve ser considerada nas etapas posteriores.
Apesar do desenvolvimento de tecnologias mais modernas, o oxicorte continua relevante em aplicações específicas, principalmente no processamento de aços-carbono espessos.
Sua permanência demonstra um princípio importante da engenharia de fabricação: a tecnologia mais recente nem sempre representa a solução mais econômica ou adequada para todas as aplicações.
4. Corte a plasma: funcionamento e aplicações industriais
Desenvolvido em meados da década de 1950, o corte a plasma ampliou as possibilidades de processamento de metais, principalmente aqueles que não podiam ser cortados adequadamente pelo oxicombustível convencional.
O avanço aconteceu a partir da constrição de um arco elétrico, permitindo concentrar energia suficiente para fundir e remover o material.
Como funciona o corte a plasma?
O equipamento estabelece um arco elétrico entre um eletrodo e a peça metálica. Um gás atravessa a região do arco, é ionizado e se transforma em plasma.
Esse jato de gás ionizado apresenta temperatura e velocidade elevadas. Ao atingir o metal, provoca sua fusão localizada, enquanto o próprio fluxo remove o material fundido e forma a abertura do corte.
De acordo com o TWI (The Welding Institute), a temperatura do jato de plasma pode ultrapassar 20.000 °C
Principais características
- Permite cortar metais eletricamente condutores.
- É utilizado em aço-carbono, aço inoxidável, alumínio e outras ligas.
- Apresenta boa produtividade em diferentes aplicações.
- Pode ser integrado a mesas de corte CNC.
- Pode apresentar maior zona termicamente afetada e acabamento inferior ao laser em determinadas condições.
Ao longo das décadas, fontes de energia, tochas, consumíveis, gases e sistemas de controle evoluíram significativamente.
Com isso, o plasma se consolidou como uma tecnologia competitiva em aplicações nas quais a espessura, a produtividade e o custo de operação precisam ser equilibrados.
5. Corte CNC: como a automação transformou a indústria
Uma das transformações mais importantes na história do corte industrial não aconteceu apenas na fonte de energia utilizada pelas máquinas, mas na maneira como elas passaram a ser programadas e controladas.
O desenvolvimento do controle numérico computadorizado, conhecido como CNC (Computer Numerical Control), mudou profundamente a lógica da fabricação. Antes da automação, muitas operações dependiam de traçagem, ajustes e condução manual dos equipamentos.
Com o CNC, as máquinas passaram a interpretar programas digitais que determinam trajetórias, velocidades, movimentos e funções do processo.
Essa transformação permitiu produzir peças com maior repetibilidade e executar geometrias complexas de maneira programada.
O que mudou com o CNC?
- Maior repetibilidade entre peças.
- Programação de contornos complexos.
- Controle automático dos movimentos da máquina.
- Integração com softwares CAD/CAM.
- Redução da dependência de traçagem manual.
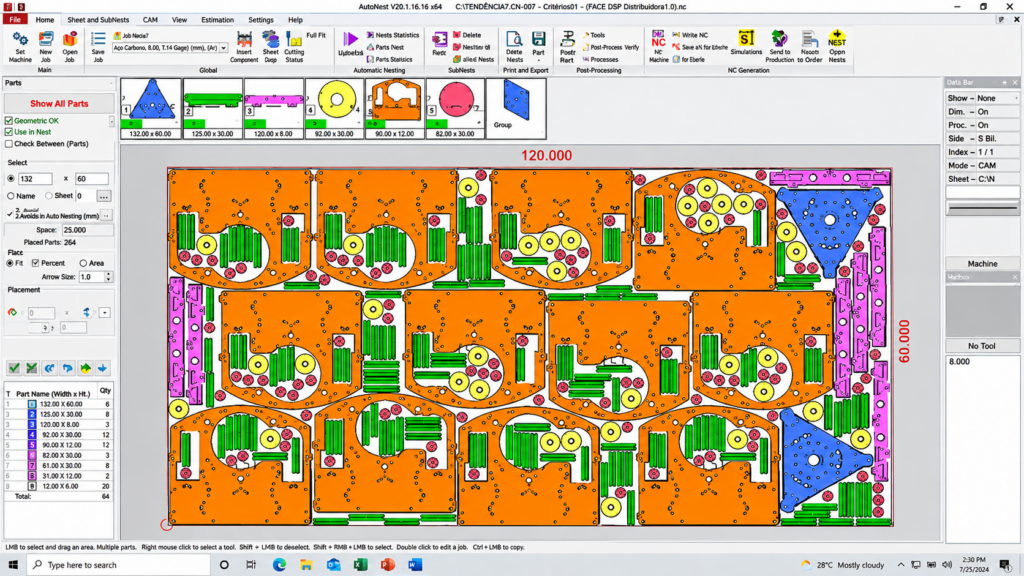
- Possibilidade de nesting para otimizar o aproveitamento das chapas.
- Maior integração entre projeto e fabricação.
O CAD (Computer-Aided Design) permite desenvolver projetos com auxílio de ferramentas digitais, enquanto o CAM (Computer-Aided Manufacturing) transforma essas informações em instruções para a fabricação. Já o nesting organiza a distribuição das peças sobre a chapa, buscando aproveitar melhor a matéria-prima e reduzir sobras.
Esses recursos criaram a base para a evolução da fabricação digital e permitiram que tecnologias como plasma e laser fossem integradas a processos cada vez mais automatizados.
O corte CNC permite automatizar operações de corte industrial, garantindo maior controle sobre trajetórias, dimensões e repetibilidade das peças.
6. Corte a laser CO₂: precisão e evolução tecnológica
O desenvolvimento dos lasers trouxe uma nova possibilidade para o processamento de metais: utilizar um feixe de luz altamente concentrado como ferramenta de corte.
O primeiro laser de CO₂ com emissão contínua foi desenvolvido em 1964. Poucos anos depois, começaram os experimentos de aplicação dessa tecnologia no corte de metais.
Em maio de 1967, Peter Houldcroft realizou um experimento histórico no TWI, no Reino Unido. Utilizando um laser CO₂ de 300 W assistido por oxigênio, conseguiu cortar uma chapa de aço de aproximadamente 1 mm de espessura.
Esse experimento foi um dos marcos iniciais do desenvolvimento do corte a laser industrial. A partir das décadas de 1970 e 1980, a tecnologia começou a ganhar espaço na fabricação de chapas, especialmente quando associada ao controle numérico.
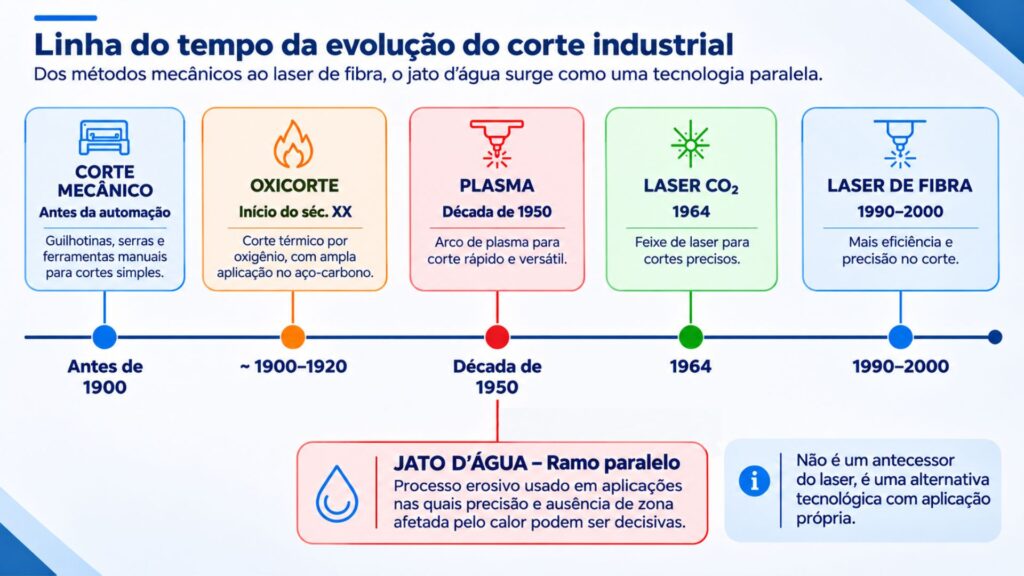
Marcos importantes dessa evolução
- 1964: desenvolvimento do primeiro laser CO₂ de emissão contínua.
- 1967: experimento de Peter Houldcroft com corte de aço utilizando laser assistido por oxigênio.
- 1979: máquina combinada de puncionamento e corte a laser apresentada pela TRUMPF.
- 1985: laser CO₂ desenvolvido e produzido internamente pela TRUMPF, com potência superior a 1 kW.
- Décadas de 1990 e 2000: desenvolvimento e expansão industrial dos lasers de fibra.
- 2002: fontes de laser de fibra nas faixas de 1 kW, 2 kW e 3 kW, conforme a linha do tempo tecnológica da IPG Photonics.
Como funciona o laser CO₂?
O laser CO₂ utiliza uma mistura gasosa, composta principalmente por dióxido de carbono, nitrogênio e hélio, como meio ativo para gerar o feixe de luz. Esse feixe é direcionado por componentes ópticos e concentrado sobre uma região muito pequena da superfície metálica.
A energia concentrada provoca o aquecimento e a fusão ou vaporização localizada do material. Um gás auxiliar, como oxigênio ou nitrogênio, é utilizado para remover o material fundido da região de corte.
O que mudou com essa tecnologia?
- Maior precisão no processamento de chapas.
- Possibilidade de executar geometrias complexas
- Redução da necessidade de ferramentas físicas específicas.
- Integração com sistemas CNC.
- Maior repetibilidade na fabricação de componentes.
- Maior liberdade geométrica e flexibilidade de programação.
Durante décadas, o laser CO₂ foi uma das principais referências no corte industrial, consolidando conceitos que hoje fazem parte da fabricação moderna.
7. Corte a laser de fibra: funcionamento e principais vantagens
A evolução dos lasers continuou com o desenvolvimento de fontes de fibra óptica, que começaram a ganhar espaço industrial a partir da década de 1990. O desenvolvimento de fontes de alta potência acelerou nos anos 2000.
Segundo a linha do tempo tecnológica da IPG Photonics, equipamentos de laser de fibra nas faixas de 1 kW, 2 kW e 3 kW já estavam presentes em 2002. Essa tecnologia trouxe uma nova combinação de eficiência energética, densidade de potência, precisão e integração com sistemas automatizados.
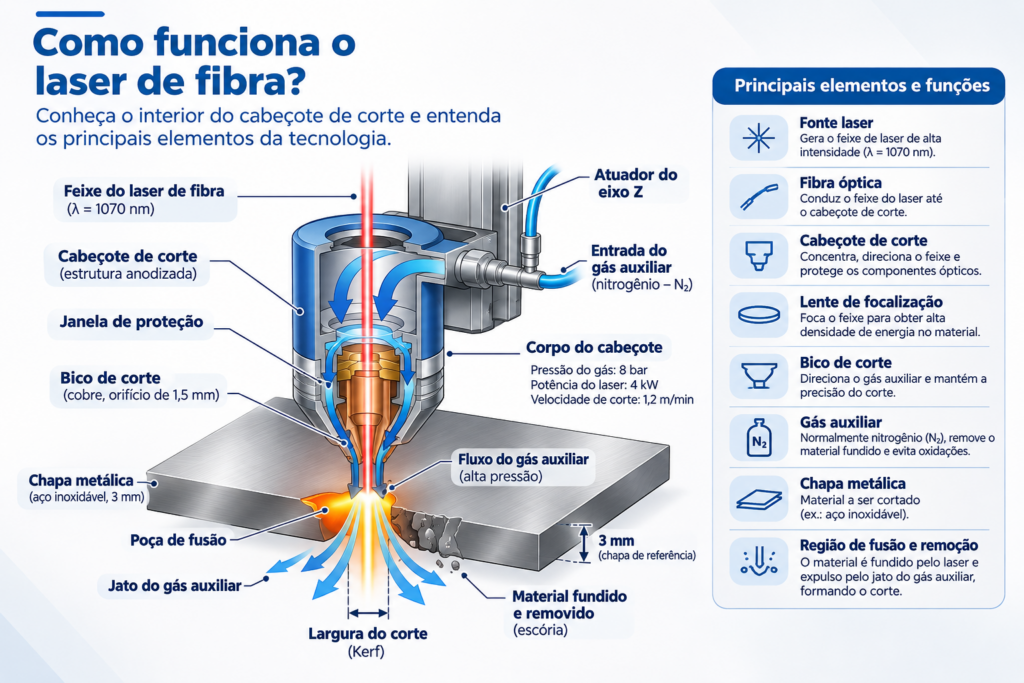
Como funciona o laser de fibra?
Diferentemente do laser CO₂, que utiliza um meio gasoso para gerar o feixe, o laser de fibra utiliza uma fibra óptica especial dopada com elementos de terras raras, geralmente itérbio.
A energia é gerada por diodos laser e conduzida pela fibra óptica, onde ocorre a amplificação da luz. Posteriormente, o feixe é direcionado até a cabeça de corte, que concentra a energia em uma região extremamente pequena da superfície metálica.
O calor provoca a fusão localizada do material, enquanto um gás auxiliar remove o metal fundido e forma a linha de corte.
Todo esse processo é controlado por sistemas CNC, que executam os movimentos programados para produzir as geometrias especificadas no projeto.
Quais são as principais vantagens do laser de fibra?
Eficiência energética
As fontes de fibra apresentam elevada eficiência na conversão de energia elétrica em energia óptica, contribuindo para a redução do consumo energético em diversas aplicações.
Velocidade de processamento
Oferecem altas velocidades de corte, especialmente em chapas finas e médias, conforme o material, a potência e os parâmetros utilizados.
Precisão dimensional
Permitem produzir geometrias complexas, com cortes estreitos e elevado controle do processo.
Versatilidade de materiais
Possibilitam o processamento de aço-carbono, aço inoxidável, alumínio e outros metais, incluindo materiais reflexivos, desde que utilizados equipamentos e parâmetros adequados.
Manutenção
Possuem arquitetura óptica com condução do feixe por fibra, dispensando determinados sistemas de espelhos e alinhamentos presentes em equipamentos CO₂.
Automação
Podem ser integrados a softwares de programação, sistemas CNC e soluções de movimentação e alimentação automática de chapas.
A expansão do laser de fibra transformou o cenário do corte de chapas metálicas, ampliando a produtividade em diversas aplicações e permitindo trabalhar com geometrias cada vez mais complexas.
O corte a laser de fibra óptica tornou-se uma das tecnologias de destaque no processamento de chapas metálicas, especialmente em aplicações que exigem precisão dimensional e produtividade. Entretanto, a escolha dessa tecnologia ainda depende de fatores como material, espessura, potência disponível, acabamento e requisitos de produção.
Na fabricação de componentes metálicos, o corte a laser é uma solução importante para projetos que exigem precisão dimensional, geometrias complexas e repetibilidade produtiva.
Conheça as soluções de corte a laser da Adamétal e entenda como a tecnologia pode contribuir para o desenvolvimento do seu projeto.
8. Corte por jato d’água: tecnologia sem ação térmica
Enquanto os processos térmicos evoluíram aumentando o controle e a concentração de energia, o corte por jato d’água seguiu outro caminho tecnológico. Trata-se de um processo erosivo, no qual a água em alta pressão, normalmente associada a partículas abrasivas no corte de metais, remove o material.
Como funciona o corte por jato d’água?
A água é pressurizada por um sistema de alta pressão e direcionada por um bico de pequeno diâmetro. Quando necessário, partículas abrasivas são incorporadas ao jato para aumentar sua capacidade de remoção de material. Diferentemente dos processos térmicos, o jato d’água não depende da fusão do metal para realizar o corte.
Principais características
- Não utiliza calor como mecanismo principal de separação.
- Pode cortar diferentes tipos de materiais.
- É interessante para aplicações que exigem evitar alterações térmicas.
- Permite trabalhar com geometrias complexas.
- Pode utilizar abrasivos para cortar materiais metálicos.
É importante compreender que o jato d’água não representa uma etapa intermediária entre o plasma e o laser. É uma tecnologia complementar, desenvolvida a partir de um princípio físico diferente.
9. O que realmente evoluiu no processo de corte industrial?
Quando observamos a história do corte, percebemos que a transformação mais importante não foi apenas a mudança das máquinas ou das fontes de energia.
Houve uma evolução completa da lógica de fabricação. Essa evolução também transformou o corte de chapas metálicas, que passou a integrar sistemas digitais, automação e planejamento da produção.
Geometria
Processos que favoreciam cortes predominantemente retos deram espaço a tecnologias capazes de executar contornos livres, furos, rasgos e geometrias complexas diretamente a partir de um programa.
Precisão
A integração entre máquinas, CNC, sistemas de movimento e fontes de corte aumentou a capacidade de manter geometrias consistentes e reduzir ajustes nas etapas posteriores.
Produtividade
Velocidades maiores, perfurações mais rápidas, automação e sistemas de carregamento e descarregamento passaram a influenciar diretamente o custo por peça.
Programação
CAD/CAM e nesting transformaram a chapa em uma área planejada digitalmente, permitindo organizar várias peças antes que a máquina inicie o corte.
Integração
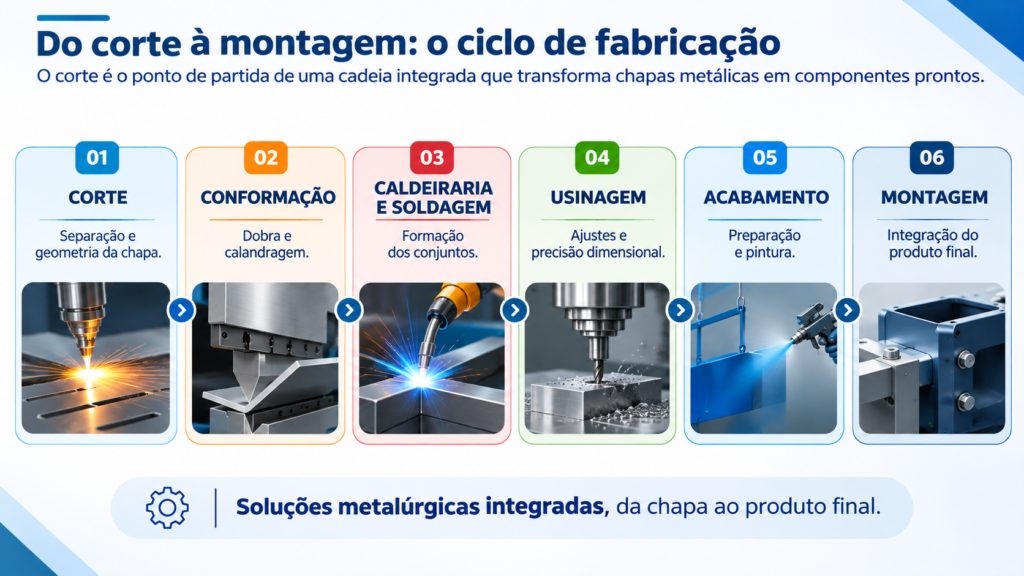
O corte moderno deixou de ser uma operação isolada. A qualidade da peça cortada influencia diretamente a dobra, caldeiraria, soldagem, usinagem, pintura e montagem final.
10. Tecnologia mais nova não significa tecnologia universal
Um erro comum ao falar sobre evolução tecnológica é imaginar que cada processo novo tornou os anteriores obsoletos.
Na prática industrial, isso não aconteceu.
O laser de fibra oferece vantagens importantes em aplicações que exigem precisão, velocidade e geometrias complexas. O plasma continua competitivo em diferentes espessuras de metais condutores. O oxicorte permanece relevante para aços-carbono muito espessos, enquanto o jato d’água atende aplicações nas quais a ausência de uma zona termicamente afetada pode ser decisiva.
A escolha do processo deve considerar:
- Tipo e composição do material.
- Espessura da chapa.
- Geometria da peça.
- Tolerâncias dimensionais.
- Qualidade e acabamento das bordas.
- Volume de produção.
- Produtividade necessária.
- Custo total de fabricação.
Portanto, a evolução tecnológica ampliou as opções disponíveis para a Engenharia. O desafio deixou de ser simplesmente como cortar e passou a ser qual processo entrega o melhor resultado para cada aplicação.
|
TECNOLOGIA |
PRINCIPAL CARACTERÍSTICA |
|---|---|
| Oxicorte | Aplicações em aços-carbono de grandes espessuras |
| Plasma | Produtividade em metais eletricamente condutores |
| Laser CO₂ | Precisão e flexibilidade em aplicações adequadas |
| Laser de fibra | Eficiência e precisão em diversas aplicações de chapas metálicas |
| Jato d’água | Corte sem processo térmico como mecanismo principal |
A comparação não representa um ranking universal. A melhor tecnologia é aquela que atende aos requisitos técnicos e econômicos de cada aplicação.
11. Como o corte de chapas metálicas influencia toda a fabricação?
O corte é uma das primeiras etapas da fabricação metalmecânica, mas seus efeitos se estendem por todo o processo produtivo. Uma borda com qualidade inadequada pode exigir acabamento adicional. Por isso, a qualidade do corte de chapas metálicas influencia diretamente a eficiência e a previsibilidade das etapas seguintes.
Um furo fora de posição pode dificultar a montagem. Uma geometria incorreta pode aumentar os ajustes na caldeiraria. Um aporte térmico elevado pode gerar efeitos que precisam ser considerados nas operações posteriores.
Por outro lado, quando o processo entrega a peça dentro das condições necessárias para a próxima etapa, os ganhos se espalham pela fábrica:
- Menor necessidade de acabamento.
- Redução de correções e retrabalho.
- Dobras mais previsíveis.
- Melhor encaixe entre componentes.
- Menor tempo de montagem.
- Soldagem com juntas mais consistentes.
- Maior previsibilidade do conjunto final.
É por isso que o processo de corte precisa ser tratado como parte da Engenharia de Fabricação, e não apenas como uma operação de separação da chapa. Na fabricação moderna, o valor do corte aumenta quando ele está conectado às etapas seguintes.
Programação, identificação, nesting, marcações de referência, controle dimensional e planejamento da rota produtiva podem ser pensados considerando o produto final, e não apenas a chapa na mesa.
Perguntas frequentes sobre corte de chapas metálicas
Quais são os principais processos de corte de chapas metálicas?
Os principais processos de corte industrial incluem guilhotina, serra, puncionamento, oxicorte, plasma, laser CO₂, laser de fibra e jato d’água. Cada tecnologia possui características específicas e sua escolha depende do material, da espessura, da geometria e dos requisitos de fabricação.
Qual é a diferença entre corte a plasma e corte a laser?
O corte a plasma utiliza um arco elétrico e um gás ionizado para fundir e remover o metal. Já o corte a laser utiliza um feixe de luz altamente concentrado para aquecer e separar o material. O laser oferece vantagens de precisão em diversas aplicações, enquanto o plasma apresenta boa produtividade em diferentes espessuras de metais condutores.
Qual é a vantagem do laser de fibra em relação ao laser CO₂?
O laser de fibra apresenta elevada eficiência energética, condução óptica por fibra e vantagens no processamento de diferentes metais. Sua aplicação pode proporcionar maior velocidade e precisão, especialmente em chapas finas e médias, dependendo da potência e dos parâmetros de operação.
Como escolher o processo de corte industrial mais adequado?
A escolha depende de fatores como composição do material, espessura, geometria da peça, tolerâncias dimensionais, acabamento desejado, volume de produção e custo total de fabricação.
Por que a precisão do corte é importante para a fabricação metalmecânica?
A precisão do corte influencia diretamente as etapas seguintes, como dobra, soldagem, usinagem e montagem. Um corte adequado pode reduzir ajustes, retrabalho e operações adicionais, contribuindo para a qualidade e a previsibilidade do produto final.
Conclusão: da evolução das máquinas à fabricação metalmecânica integrada
Da força mecânica dos primeiros equipamentos à precisão dos modernos sistemas de laser de fibra, a evolução do corte industrial transformou a maneira como os componentes metálicos são fabricados.
Cada tecnologia surgiu para ampliar as possibilidades de produção, superar limitações anteriores e atender às exigências de uma indústria cada vez mais técnica e competitiva.
Hoje, o desempenho de um processo não é medido apenas pela capacidade de separar o material, mas também pela precisão dimensional, qualidade, repetibilidade, produtividade e influência sobre todas as etapas seguintes. Nesse contexto, o corte de chapas metálicas representa uma etapa estratégica para garantir a qualidade dos componentes e a integração dos processos industriais.
Na ADAMÉTAL, o processo de corte faz parte de uma cadeia metalmecânica integrada. A conexão entre Engenharia, corte, conformação, caldeiraria, soldagem, controle dimensional, tratamento de superfícies e pintura industrial permite avaliar cada projeto como um fluxo completo.
O objetivo não é apenas gerar contornos, mas entregar componentes preparados para avançar com estabilidade pelas etapas seguintes de fabricação, buscando qualidade, eficiência e confiabilidade.
Mais que metal, somos evolução.
Precisa fabricar peças ou conjuntos metálicos sob desenho técnico? Entre em contato com a equipe da ADAMÉTAL e solicite uma análise do seu projeto.