Processos de corte de chapas metálicas: conheça 6 tecnologias e saiba como escolher
O corte é uma das primeiras etapas da fabricação metalmecânica e influencia diretamente a qualidade, o custo e a produtividade das operações seguintes. A escolha da tecnologia adequada depende de fatores como material, espessura, geometria da peça, volume de produção e acabamento exigido.
Existem diferentes processos de corte de chapas metálicas, cada um com características, vantagens e limitações específicas. Entre as tecnologias mais utilizadas estão o laser de fibra, laser CO₂, plasma, oxicorte, guilhotina e puncionadeira CNC.
Embora todos tenham a finalidade de separar ou recortar o material, eles utilizam princípios físicos diferentes e apresentam desempenhos distintos conforme a aplicação.
Neste comparativo, você vai conhecer como cada processo funciona, entender seus principais benefícios e limitações e descobrir quais critérios considerar antes de definir a melhor solução para seu projeto industrial.
1. Quais são os principais processos de corte de chapas metálicas?
Os processos de corte industrial podem ser classificados de acordo com o princípio utilizado para separar o material.
Alguns empregam energia térmica para fundir ou oxidar o metal. Outros utilizam força mecânica para cisalhar ou perfurar a chapa.
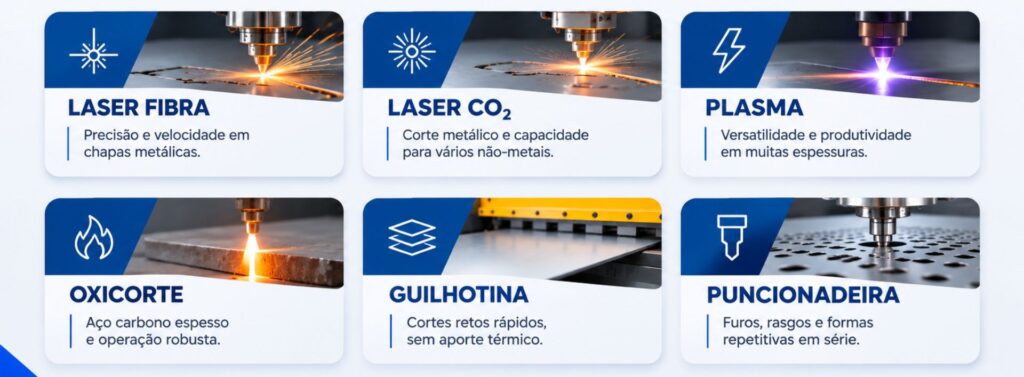
As seis tecnologias abordadas neste guia são:
- Laser de fibra: utiliza um feixe concentrado para realizar cortes precisos e rápidos em metais.
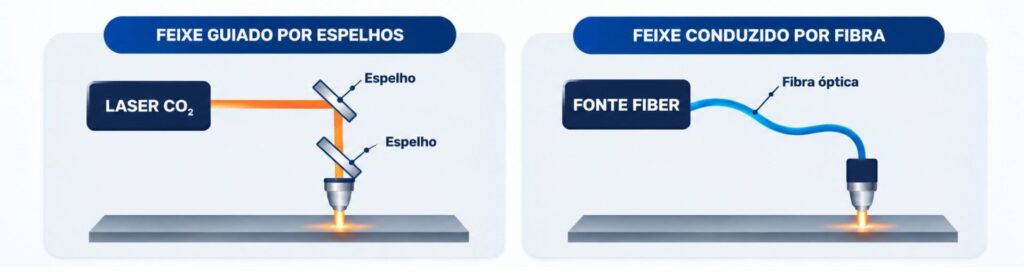
- Laser CO₂: utiliza uma fonte laser gasosa e um sistema óptico com espelhos para conduzir o feixe.
- Plasma: utiliza um arco elétrico e um gás ionizado para fundir e remover o material.
- Oxicorte: utiliza uma chama para aquecer o aço carbono e um jato de oxigênio para promover a oxidação e remoção do metal.
- Guilhotina: utiliza duas lâminas para realizar o cisalhamento da chapa em linha reta.
- Puncionadeira CNC: utiliza punções e matrizes para executar furos, rasgos, entalhes e recortes específicos.
A capacidade de cada tecnologia depende da configuração da máquina, potência, ferramentas, consumíveis e parâmetros de operação. Por isso, a comparação deve considerar as condições reais de fabricação, e não apenas as características gerais de cada equipamento.
2. Laser de fibra e laser CO₂: quais são as diferenças?
Embora utilizem energia laser para realizar o corte, as tecnologias de fibra e CO₂ apresentam diferenças importantes na geração e condução do feixe.
Essas características influenciam a eficiência energética, a manutenção, os materiais atendidos e a qualidade obtida em diferentes aplicações.
Laser de fibra
O laser de fibra utiliza uma fonte de estado sólido, na qual o feixe é conduzido por uma fibra óptica até o cabeçote de corte.
Em aplicações metalúrgicas, essa tecnologia se destaca pela eficiência elétrica, velocidade em muitas operações e capacidade de cortar materiais metálicos refletivos, como alumínio e cobre, com mais facilidade em comparação aos sistemas CO₂ convencionais.
Principais vantagens:
- Alta eficiência elétrica em muitas aplicações de corte de metais;
- Bom desempenho em chapas finas;
- Facilidade de processamento de metais refletivos, conforme a configuração do equipamento;
- Menor quantidade de componentes ópticos no trajeto do feixe;
- Manutenção frequentemente mais simples.
Limitações e cuidados:
A qualidade do corte não depende apenas da potência da fonte. Em chapas mais espessas, o resultado também está relacionado ao cabeçote, ao gás auxiliar, à velocidade e aos parâmetros utilizados.
Além disso, o laser de fibra não substitui o CO₂ em aplicações cujo objetivo principal seja cortar materiais não metálicos, como madeira, acrílico e tecidos.
Laser CO₂
O laser CO₂ utiliza uma mistura gasosa como meio de geração do feixe. Seu sistema óptico conduz a energia por meio de espelhos até o cabeçote de corte.
É uma tecnologia consolidada industrialmente, com aplicações no processamento de metais e, dependendo da configuração, também de materiais não metálicos.
Principais vantagens:
- Excelente qualidade de borda em determinadas condições de corte;
- Tecnologia madura e amplamente utilizada;
- Versatilidade para aplicações específicas com materiais não metálicos;
- Pode continuar sendo competitivo em máquinas e operações já instaladas.
Limitações e cuidados:
O sistema óptico exige alinhamento e manutenção dos espelhos. O corte de metais refletivos, como cobre, latão e alumínio, também pode apresentar maiores dificuldades em configurações convencionais.
A escolha entre laser de fibra e CO₂ deve considerar o material, a espessura, o acabamento esperado, a produtividade e o custo total de operação.
Laser de fibra ou CO₂: qual escolher?
Não existe uma resposta universal. O laser de fibra costuma ser vantajoso em muitas aplicações de corte de metais, enquanto o CO₂ pode atender necessidades específicas, inclusive relacionadas ao processamento de materiais não metálicos.
A comparação deve considerar a aplicação real, os materiais processados, a qualidade exigida e os custos envolvidos ao longo da operação.
3. Plasma e oxicorte: diferenças de funcionamento e aplicação
Plasma e oxicorte são processos térmicos utilizados em diferentes condições de fabricação. Apesar de ambos envolverem calor, seus princípios de funcionamento são distintos.
Corte a plasma
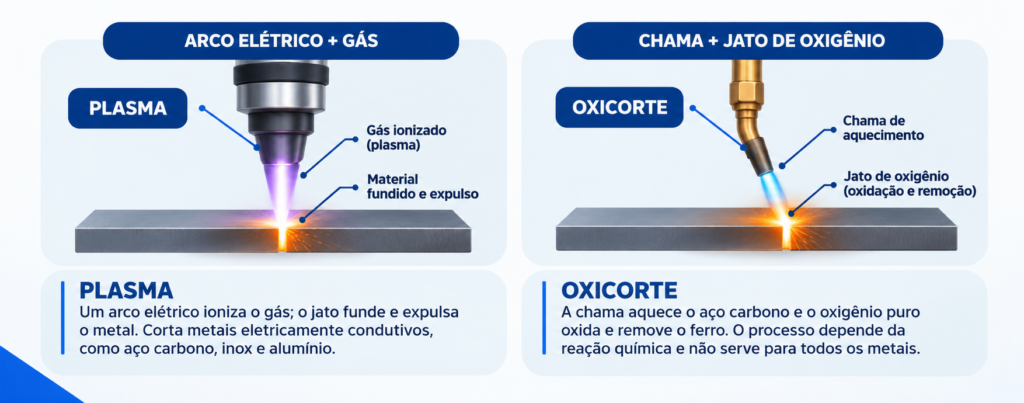
O corte a plasma utiliza um arco elétrico para ionizar um gás, formando um jato de alta temperatura capaz de fundir e expulsar o metal da região de corte.
É aplicado em materiais eletricamente condutivos, como aço carbono, aço inoxidável e alumínio.
Principais vantagens:
- Boa velocidade em determinadas faixas de espessura;
- Capacidade de cortar diferentes metais;
- Dispensa pré-aquecimento;
- Possibilidade de mecanização;
- Investimento geralmente inferior ao de sistemas industriais a laser.
Limitações e cuidados:
O plasma apresenta maior aporte térmico que o laser em muitas aplicações, podendo gerar uma zona afetada pelo calor mais significativa.
Também pode produzir escória e bordas menos precisas, dependendo dos parâmetros e da condição de corte.
O controle de fumos, o consumo de eletrodos e bocais e a disponibilidade de energia elétrica são outros fatores importantes na avaliação do processo.
Corte oxicombustível (oxicorte)
O oxicorte utiliza uma chama para aquecer o aço carbono até a temperatura necessária para iniciar a reação de oxidação. Em seguida, um jato de oxigênio promove a reação química e remove o material da região de corte.
É especialmente adequado para chapas espessas de aço carbono e aplicações que exigem equipamentos robustos.
Principais vantagens:
- Adequado ao corte de aço carbono espesso;
- Sistema relativamente simples;
- Possibilidade de utilização em versões manuais e portáteis;
- Custo de equipamento que pode ser competitivo em aplicações de corte pesado.
Limitações e cuidados:
O processo é restrito principalmente a materiais ferrosos que permitem a reação de oxidação necessária, não sendo apropriado para o corte convencional de aço inoxidável e alumínio.
Também apresenta velocidade reduzida em chapas finas, maior zona térmica e formação de escória. Dependendo da aplicação, exige pré-aquecimento.
Plasma ou oxicorte: qual é mais indicado?
A decisão depende principalmente do material, da espessura e da produtividade necessária.
O plasma oferece maior versatilidade entre diferentes metais condutivos. Já o oxicorte é uma alternativa adequada para o processamento de aço carbono espesso, especialmente em aplicações de corte pesado.
4. Guilhotina e puncionadeira CNC: quando utilizar o corte mecânico?
Diferentemente dos processos térmicos, a guilhotina e a puncionadeira utilizam ferramentas mecânicas para separar ou recortar o material.
São soluções importantes para aplicações específicas, especialmente quando a geometria e a repetitividade favorecem o uso de ferramentas dedicadas.
Corte em guilhotina
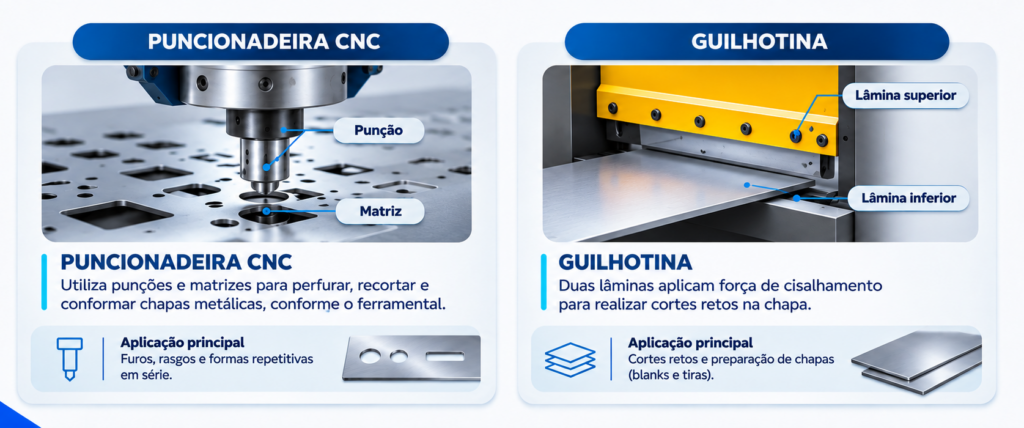
A guilhotina utiliza duas lâminas que aplicam força de cisalhamento sobre a chapa, realizando cortes retos de uma extremidade à outra.
O equipamento pode contar com batente traseiro automatizado, permitindo controlar medidas e executar sequências de cortes com maior repetibilidade.
Principais vantagens:
- Alta velocidade em cortes retos repetitivos;
- Bom custo-benefício em operações adequadas;
- Ausência de aporte térmico;
- Não exige gases ou consumíveis de corte térmico;
- Boa aplicação na preparação de blanks antes de operações de dobra.
Limitações e cuidados:
A guilhotina é indicada para cortes retos de borda a borda. Não permite executar contornos internos ou geometrias livres.
Sua capacidade depende da espessura e resistência do material, do comprimento de corte e do ajuste das lâminas.
Puncionadeira CNC
A puncionadeira CNC utiliza punções e matrizes para perfurar ou recortar chapas metálicas.
Por meio de uma torre de ferramentas, o equipamento pode executar furos, rasgos, entalhes e determinadas formas geométricas.
Dependendo do ferramental, também pode realizar operações de conformação, marcação e criação de venezianas.
Principais vantagens:
- Excelente aplicação em padrões repetitivos de furos e recortes;
- Boa produtividade em lotes com geometrias recorrentes;
- Possibilidade de executar diferentes operações com ferramentas específicas;
- Redução do custo por peça quando o ferramental é bem aproveitado.
Limitações e cuidados:
O ferramental apresenta custos de aquisição, desgaste e limitações geométricas. O processo também pode gerar rebarbas e deformações na chapa, dependendo da ferramenta e dos parâmetros utilizados.
Para desenhos muito variados ou geometrias complexas, pode apresentar menor flexibilidade em comparação ao laser.
Guilhotina ou puncionadeira: qual escolher?
A guilhotina é indicada quando a necessidade envolve cortes retos e repetitivos, especialmente na preparação de chapas e tiras.
A puncionadeira é mais adequada quando a peça exige grande quantidade de furos, rasgos e recortes padronizados, principalmente em lotes nos quais o aproveitamento do ferramental justifica o investimento.
5. Comparativo dos 6 processos de corte de chapas metálicas
Para facilitar a decisão, veja um resumo das principais características de cada tecnologia.
| Processo | Melhor aplicação geral | Principal vantagem | Limitação importante |
|---|---|---|---|
| Laser de fibra | Contornos complexos e cortes precisos em metais | Precisão e eficiência em muitas aplicações | Resultado depende da configuração, espessura e parâmetros |
| Laser CO₂ | Corte de metais e aplicações específicas com não-metais | Versatilidade de aplicação | Caminho óptico exige alinhamento e manutenção |
| Plasma | Corte de metais condutivos em diferentes espessuras | Velocidade e versatilidade | Maior aporte térmico que o laser |
| Oxicorte | Aço carbono espesso | Adequação ao corte pesado | Restrição de materiais e maior zona térmica |
| Guilhotina | Cortes retos e preparação de chapas | Rapidez e economia em cortes lineares | Não executa geometrias livres |
| Puncionadeira CNC | Furos, rasgos e formas repetitivas | Produtividade em lotes com ferramental adequado | Custo e limitações do ferramental |
Importante: este comparativo apresenta tendências gerais. A capacidade real de cada processo depende das características do equipamento, do material, da espessura e dos parâmetros de operação.
6. Como escolher o processo de corte ideal para cada projeto?
A escolha dos processos de corte de chapas metálicas deve partir das características da peça e dos requisitos de fabricação.
Algumas situações ajudam a orientar a decisão.
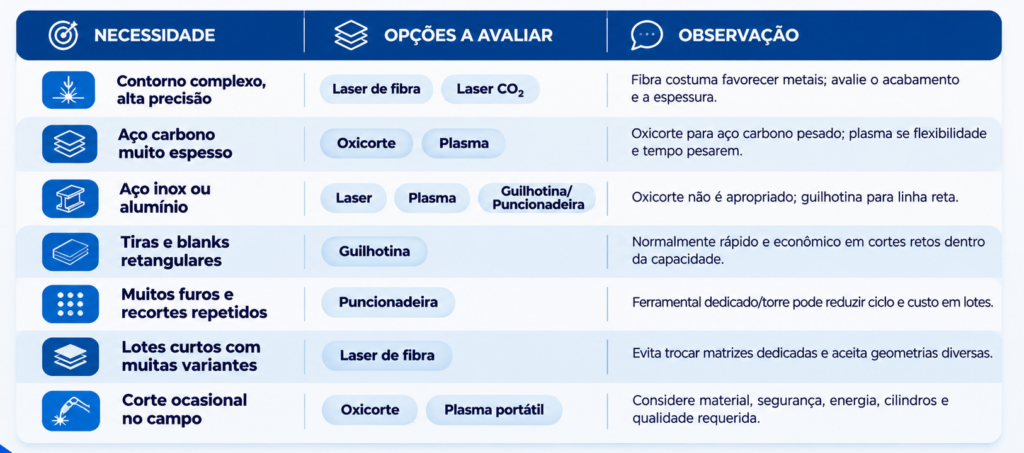
Contornos complexos e alta precisão
Avalie o laser de fibra ou CO₂. O laser de fibra costuma favorecer muitas aplicações metálicas, enquanto o acabamento e a espessura devem ser avaliados para cada configuração.
Aço carbono muito espesso
Considere oxicorte ou plasma. O oxicorte é uma alternativa para aplicações pesadas em aço carbono, enquanto o plasma pode ser interessante quando a flexibilidade de materiais e a produtividade têm maior peso.
Aço inoxidável ou alumínio
Avalie laser, plasma e, conforme a geometria, guilhotina ou puncionadeira. O oxicorte convencional não é apropriado para esses materiais.
Tiras e blanks retangulares
A guilhotina costuma ser uma opção rápida e econômica para cortes retos, desde que a espessura e as dimensões estejam dentro da capacidade do equipamento.
Peças com muitos furos e recortes repetidos
A puncionadeira CNC pode oferecer vantagens quando o ferramental é bem aproveitado e o volume de produção justifica sua utilização.
Lotes curtos com muitas variações
O laser de fibra pode ser uma alternativa interessante por aceitar diferentes geometrias sem exigir a troca de matrizes dedicadas a cada desenho.
Corte ocasional em campo
Plasma portátil ou oxicorte podem ser avaliados conforme o material, a disponibilidade de energia, os cilindros, as condições de segurança e a qualidade exigida.
7. O que considerar além da velocidade e da precisão?
Escolher uma tecnologia apenas pela velocidade nominal ou pela potência do equipamento pode levar a decisões inadequadas.
O custo real de fabricação precisa considerar todas as etapas envolvidas na operação.
Antes de definir o processo, avalie:
- Material: aço carbono, aço inoxidável, alumínio e outras ligas apresentam comportamentos diferentes durante o corte.
- Espessura: cada tecnologia possui faixas de capacidade específicas.
- Geometria: contornos complexos, cortes retos, furos e recortes repetitivos podem exigir processos diferentes.
- Volume de produção: o tamanho do lote influencia a viabilidade de ferramentas dedicadas e o custo por peça.
- Qualidade de borda: acabamento, rebarbas e necessidade de operações posteriores devem ser considerados.
- Investimento: avalie o custo de aquisição ou contratação do processo.
- Custos operacionais: inclua energia, gases, consumíveis, ferramentas e manutenção.
- Mão de obra e setup: considere preparação, ajustes, programação e troca de ferramentas.
- Aproveitamento da chapa: o posicionamento das peças e o planejamento do corte influenciam o consumo de material.
- Automação: carga, descarga e integração com as etapas seguintes podem alterar a produtividade total.
Sempre que possível, solicite testes utilizando o material, a espessura e os desenhos reais do projeto. A validação com corpos de prova ajuda a verificar o resultado antes da definição do processo produtivo.
8. Como o processo de corte influencia as etapas seguintes de fabricação?
O corte não deve ser avaliado como uma operação isolada. Sua qualidade influencia diretamente as etapas posteriores, como dobra, caldeiraria, soldagem, usinagem, acabamento e montagem.
Uma peça cortada fora das dimensões ou com geometria inadequada pode exigir ajustes adicionais, gerar dificuldades de posicionamento e comprometer a montagem do conjunto.
Da mesma forma, a escolha correta do processo pode facilitar o aproveitamento da chapa, reduzir operações complementares e melhorar a repetibilidade dimensional.
Por isso, a definição da tecnologia de corte precisa considerar não apenas a separação do material, mas também a rota de fabricação completa.
Na indústria metalmecânica, integrar o corte às demais operações é fundamental para alcançar produtividade, qualidade e previsibilidade.
Conclusão: a melhor tecnologia é aquela que atende ao projeto
Não existe um processo de corte universalmente superior. Laser de fibra, laser CO₂, plasma, oxicorte, guilhotina e puncionadeira CNC possuem características próprias e podem apresentar excelentes resultados quando aplicados às condições adequadas.
A decisão deve considerar material, espessura, geometria, volume, qualidade exigida e custo total de fabricação.
Mais do que escolher uma máquina, é necessário compreender as necessidades do projeto e como cada operação se conecta às etapas seguintes.
Na ADAMÉTAL, a integração de processos e o conhecimento técnico são fundamentais para desenvolver soluções metalúrgicas alinhadas às necessidades de cada aplicação.
Mais que metal, somos evolução.
Precisa desenvolver peças ou conjuntos metálicos?
Se seu projeto exige corte de chapas, conformação, caldeiraria, usinagem ou soldagem, contar com um fornecedor capaz de avaliar a rota de fabricação pode fazer diferença no resultado final.
Entre em contato com a equipe da ADAMÉTAL para apresentar seu projeto e avaliar as possibilidades de fabricação.
Perguntas frequentes sobre processos de corte de chapas metálicas
Qual é o melhor processo de corte de chapas metálicas?
Não existe um processo único que seja melhor para todas as aplicações. A escolha depende do material, da espessura, da geometria, do volume de produção e da qualidade exigida.
Qual é a diferença entre laser de fibra e laser CO₂?
O laser de fibra conduz o feixe por fibra óptica e apresenta alta eficiência elétrica em muitas aplicações metálicas. O CO₂ utiliza uma fonte gasosa e um sistema de espelhos, podendo atender também a determinadas aplicações com materiais não metálicos.
Qual processo é indicado para cortar chapas grossas de aço carbono?
O oxicorte é especialmente adequado para aço carbono espesso. O plasma também pode ser considerado, conforme a espessura, a produtividade e a qualidade exigida.
Qual é a diferença entre plasma e oxicorte?
O plasma utiliza um arco elétrico e gás ionizado para fundir e remover o metal. O oxicorte utiliza uma chama para aquecer o aço carbono e um jato de oxigênio para promover a oxidação e remover o material.
Quando utilizar guilhotina em vez de laser?
A guilhotina é indicada principalmente para cortes retos e repetitivos, quando a geometria da peça não exige contornos complexos. O laser oferece maior flexibilidade para desenhos variados e geometrias livres.
Quando vale a pena utilizar uma puncionadeira CNC?
A puncionadeira pode ser vantajosa em lotes com muitos furos, rasgos e formas repetitivas, especialmente quando o ferramental é bem aproveitado e o volume de produção justifica o investimento.
O que deve ser considerado no custo de um processo de corte?
Além do investimento no equipamento, devem ser considerados energia, gases, consumíveis, ferramental, mão de obra, manutenção, setup, retrabalho, aproveitamento da chapa e automação de carga e descarga.